O que está publicado neste site
O material está organizado pela ordem em que as operações acontecem na bancada, do metal em bruto até ao cuidado diário. Cada bloco pode ser lido isoladamente, mas a sequência ajuda a perceber por que motivo uma decisão tomada no início condiciona tudo o que vem a seguir.
- Aços ao carbono e aços inoxidáveis: onde estão as diferenças
- Forjar ou remover material
- Formação dos biséis e geometria do corte
- Recozimento e normalização antes da maquinação
- Têmpera e escolha do meio de arrefecimento
- Revenido e dureza na escala Rockwell C
- Lixagem e polimento da lâmina
- Cabo: escalas, espiga embutida, materiais e impregnação
- Afiação e reavivamento do fio
- Cuidados com a lâmina ao longo do tempo
Aços ao carbono e aços inoxidáveis: onde estão as diferenças
A primeira decisão de qualquer faca é o aço, e essa decisão arrasta consigo o forno, o meio de arrefecimento, o tempo de lixagem e o tipo de manutenção que o utilizador vai ter de fazer durante o resto da vida da lâmina. Simplificar a escolha a «carbono corta melhor» ou «inox não ferrugem» é perder quase tudo o que interessa.
Um aço ao carbono simples é, na prática, ferro com carbono e pouco mais — por vezes com um pouco de manganês, crómio ou vanádio para ajustar a temperabilidade e o tamanho de grão. Endurece com facilidade, aceita tratamentos térmicos feitos com equipamento modesto e afia-se depressa porque os carbonetos presentes são relativamente pequenos e pouco duros. Em contrapartida, oxida. Ao fim de algumas utilizações forma-se uma pátina acinzentada que, ao contrário da ferrugem vermelha, é estável e até protege a superfície; mas basta deixar a lâmina molhada numa banca durante uma noite para aparecerem picadas.
Um aço dito inoxidável tem, por convenção, pelo menos cerca de 11% a 13% de crómio dissolvido na matriz, o que permite formar uma camada passiva de óxido de crómio que se refaz sozinha quando é arranhada. A palavra «inoxidável» é enganadora: significa resistente à corrosão, não imune. O que muda tecnicamente é que o crómio precisa de estar em solução para proteger, e isso obriga a temperaturas de austenitização mais altas, a tempos de encharque mais rigorosos e, muitas vezes, a arrefecimento em placas ou em atmosfera controlada. Um forno com termopar deixa de ser um luxo e passa a ser uma condição.
O que pesa de facto na escolha
- Uso previsto. Uma faca de cozinha usada e lavada todos os dias tolera mal o descuido com carbono; uma faca de campo usada ao ar livre convive bem com pátina.
- Equipamento disponível. Sem controlo fiável de temperatura, um inox de alta liga dá quase sempre um resultado pior do que um carbono simples bem tratado.
- Facilidade de afiação. Quanto maiores e mais duros forem os carbonetos, mais retenção de fio e mais trabalho de pedra.
- Ambiente. No litoral português, com ar salino e humidade elevada durante grande parte do ano, uma lâmina ao carbono exige um hábito de secagem que nem toda a gente mantém.
- Espessura da barra. Barras muito espessas obrigam a muito mais remoção de material, o que consome abrasivo, tempo e paciência.
Existe ainda uma terceira família, a dos aços semi-inoxidáveis e dos aços-ferramenta com crómio abaixo do limiar de passivação. Comportam-se termicamente como aços de liga, ganham alguma resistência à corrosão face a um carbono simples, mas continuam a precisar de óleo e de atenção. São um compromisso legítimo, desde que quem os usa saiba que está a comprometer.
Forjar ou remover material
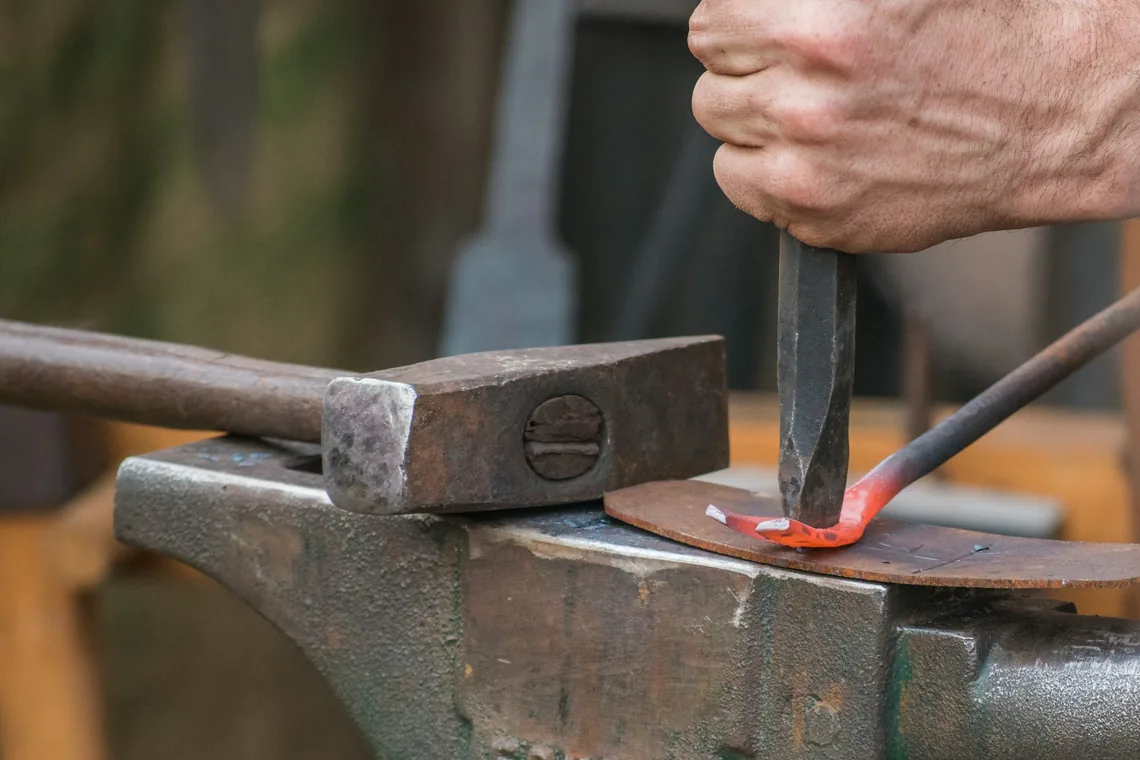
Há duas maneiras de chegar à forma de uma lâmina. Numa, aquece-se o aço e desloca-se o material com o martelo até ele ocupar o sítio pretendido. Noutra, parte-se de uma barra plana e retira-se tudo o que não é faca, com serra, lima e abrasivo. Qualquer das duas produz boas facas; o que muda são os riscos, o consumo de recursos e o tipo de erro que se comete.
Forja
Forjar permite aproveitar barras curtas, distribuir massa onde ela faz falta, criar espessuras variáveis ao longo do comprimento e produzir uma ponta distal sem desperdiçar metal. Feito com critério, o trabalho a quente também refina o grão, porque cada deformação seguida de recristalização parte estruturas grosseiras.
Feito sem critério, faz exatamente o contrário. Acima da temperatura correta, o grão cresce rapidamente e a lâmina fica frágil mesmo depois de bem temperada; a superfície perde carbono para a atmosfera do forno, deixando uma camada descarbonetada que terá de ser lixada; e se o martelo bate com o aço já demasiado frio, aparecem fissuras internas que só se revelam na têmpera ou, pior, no primeiro uso. A forja obriga, por isso, a um ciclo de normalização posterior que reponha um grão fino e homogéneo.
Remoção de material
Partir de barra plana laminada e remover metal dispensa forno de forja, bigorna e martelo. A estrutura do aço chega já homogénea de fábrica e a geometria final depende apenas de traçado, marcação e cuidado no abrasivo. É o caminho mais previsível e o mais fácil de repetir.
O preço paga-se em material desperdiçado, em cintas abrasivas e em calor. O aquecimento localizado durante a rebarbagem é o inimigo silencioso desta via: uma zona fina que passa ao azul durante a lixagem perde parte da dureza que teria depois do tratamento, e nenhuma têmpera posterior repara aquilo que o revenido involuntário já estragou — salvo se a peça ainda estiver por temperar, o que é precisamente a razão pela qual a maior parte do desbaste se faz com o aço mole.
- Desbaste principal com o aço recozido, antes de qualquer tratamento térmico.
- Arrefecimento frequente da peça, com pausas em vez de pressão contínua sobre a cinta.
- Gume deixado grosso — cerca de 0,8 a 1 mm — até ao fim do tratamento térmico.
- Furos do cabo abertos enquanto o aço ainda está mole.
- Marcação de referências que sobrevivam ao desbaste, para manter simetria.
Formação dos biséis e geometria do corte
O bisel é a superfície que desce do lombo, ou de um ponto intermédio, até ao gume. É ele que determina se a faca separa o material com facilidade ou se o empurra à frente. Uma lâmina com um aço excelente e um bisel mal pensado corta pior do que uma lâmina modesta com geometria correta, e essa é provavelmente a lição mais repetida na bancada.
Nos biséis planos, a superfície é reta desde o início do bisel até ao fio; produzem-se em plano de trabalho ou em contacto com a parte plana da cinta. Nos côncavos, obtidos contra a roda de contacto, o material atrás do fio é mais fino, o que dá um corte muito penetrante em materiais pouco espessos, mas retira massa de apoio. Nos convexos, a superfície fecha suavemente até ao gume e oferece mais robustez, à custa de alguma penetração. O bisel escandinavo, alto de poucos milímetros e assente em lâmina grossa, é o oposto: pouca penetração, muita resistência lateral e afiação simples, porque se apoia toda a face na pedra.
Decisões que precedem o abrasivo
- Altura do bisel. Quanto mais alto começa, mais fina fica a secção atrás do fio e melhor separa o material.
- Espessura atrás do gume. É o número que mais influencia o corte percebido, mais do que a dureza ou o tipo de aço.
- Afinamento distal. Uma lâmina mais fina junto à ponta equilibra a faca na mão e reduz o peso onde ele não serve.
- Simetria. Biséis desiguais desviam o corte para um dos lados, com efeito visível ao fatiar.
- Linha de transição. A linha onde o bisel encontra a face plana é a primeira coisa que denuncia o cuidado com que a peça foi feita.
Vale a pena traçar o bisel com tinta de marcação e riscador, dividir a espessura do lombo ao meio com um traço central e trabalhar alternando os lados em passagens curtas. A simetria constrói-se por controlo, não por correção no fim.
Recozimento e normalização antes da maquinação
Antes de furar, limar ou desbastar convém que o aço esteja no seu estado mais dócil. O recozimento serve exatamente para isso: aquece-se a peça até acima do ponto crítico, mantém-se o tempo necessário para uniformizar a estrutura e arrefece-se muito devagar — dentro do forno desligado, ou enterrada em vermiculite ou cinza seca. O resultado é um aço macio, com tensões internas aliviadas, que se deixa trabalhar sem destruir brocas nem cintas.
A barra comprada em estado recozido dispensa quase sempre esta operação. A peça forjada, pelo contrário, chega à bancada com um historial térmico desigual: zonas que viram temperaturas altas demais, zonas encruadas pelo martelo, grão irregular. Aí entra a normalização, que é um conceito próximo mas com objetivo distinto — aquecer até acima do ponto crítico e deixar arrefecer ao ar calmo, repetindo o ciclo duas ou três vezes com temperatura descendente, para refinar progressivamente o grão.
Sinais de que a preparação térmica correu bem
- A lima morde a superfície sem escorregar.
- A broca corta apara contínua, em vez de polir o furo.
- A peça mantém-se direita durante o desbaste, sem empenos surpreendentes.
- Depois da têmpera, a fratura de um pedaço de ensaio apresenta grão fino e mate, sem brilho cristalino grosseiro.
É também nesta fase que faz sentido resolver tudo o que exige força: furos para pinos e parafusos, contornos definitivos, chanfros de conforto no lombo. Depois da têmpera, cada uma destas operações passa a custar tempo, abrasivo e risco.
Têmpera e escolha do meio de arrefecimento
A têmpera é a operação em que o aço se torna aço de faca. Aquece-se a lâmina até à temperatura de austenitização indicada para aquela liga, mantém-se o tempo suficiente para dissolver carbono e elementos de liga na matriz e arrefece-se depressa, para que a estrutura não tenha oportunidade de voltar ao estado anterior. O que sai é martensite: duríssima, tensa e frágil ao ponto de partir com uma queda ao chão. Por isso a têmpera nunca é o fim do processo.
A velocidade de arrefecimento tem de ser suficiente para a liga em causa, mas não maior do que o necessário. Um aço simples e de temperabilidade baixa exige um meio rápido; um aço de liga endurece com meios mais lentos e sofre se for arrefecido com violência.
Meios de arrefecimento
- Óleo próprio para têmpera, morno. O caso mais comum. A temperatura recomendada pelo fabricante, tipicamente em torno dos 50 °C, reduz a viscosidade e torna o arrefecimento mais uniforme.
- Água e soluções aquosas. Muito rápidas e muito exigentes: geram gradientes acentuados e são a causa habitual de lâminas fissuradas.
- Placas metálicas. Duas placas espessas de alumínio ou cobre que comprimem a lâmina; usadas sobretudo em aços inoxidáveis, arrefecem e mantêm a peça direita.
- Ar forçado. Suficiente apenas para ligas de temperabilidade elevada, concebidas para endurecer ao ar.
Precauções que evitam perder a peça
- Volume de óleo generoso, para que não aqueça demasiado durante a imersão.
- Entrada vertical, pela ponta, com movimento ao longo do eixo da lâmina e não de lado.
- Recipiente metálico, tampa à mão e bancada sem nada inflamável à volta.
- Invólucro de folha inoxidável nos aços que o exigem, para evitar descarbonetação e oxidação à temperatura de encharque.
- Verificação com lima logo a seguir: se a lima escorrega sem morder, a peça endureceu.
Entre a têmpera e o revenido não deve passar tempo desnecessário. Uma lâmina temperada e esquecida na bancada está cheia de tensões e pode fissurar sozinha, sem qualquer solicitação externa.
Revenido e dureza na escala Rockwell C
O revenido devolve tenacidade ao aço à custa de uma parte da dureza. Aquece-se a lâmina já temperada a uma temperatura muito inferior à de austenitização, mantém-se cerca de uma hora por ciclo e deixa-se arrefecer ao ar, repetindo geralmente dois ciclos. A prática dos dois ciclos existe porque parte da austenite que não se transformou no primeiro arrefecimento se transforma entretanto, e o segundo ciclo trata essa fração recém-formada.
A dureza resultante mede-se na escala Rockwell C, com um penetrador cónico de diamante e uma carga total de 150 kgf; o valor traduz a profundidade da marca deixada no material. É um número útil, mas não é um juízo de qualidade: diz apenas onde é que aquela lâmina foi colocada no compromisso entre reter o fio e resistir a lascar.
Como ler o número
- Valores mais altos: o fio dura mais entre afiações, o gume é mais sensível a torções e a impactos laterais, a afiação exige mais tempo.
- Valores mais baixos: o fio cede antes, mas dobra em vez de lascar e recupera com uma passagem de fuzil ou de couro.
- A mesma dureza em ligas diferentes não dá o mesmo comportamento: o tipo, o tamanho e a distribuição dos carbonetos mudam tudo.
- Geometria e dureza não são substituíveis uma pela outra. Um gume espesso continua a cortar mal, por muito duro que esteja.
Sem durómetro, resta o método indireto: limas de dureza calibrada, que mordem ou escorregam consoante o valor, e a observação do próprio comportamento da lâmina em uso. É menos preciso, mas dá uma leitura suficiente para corrigir o rumo do ciclo seguinte.
Lixagem e polimento da lâmina
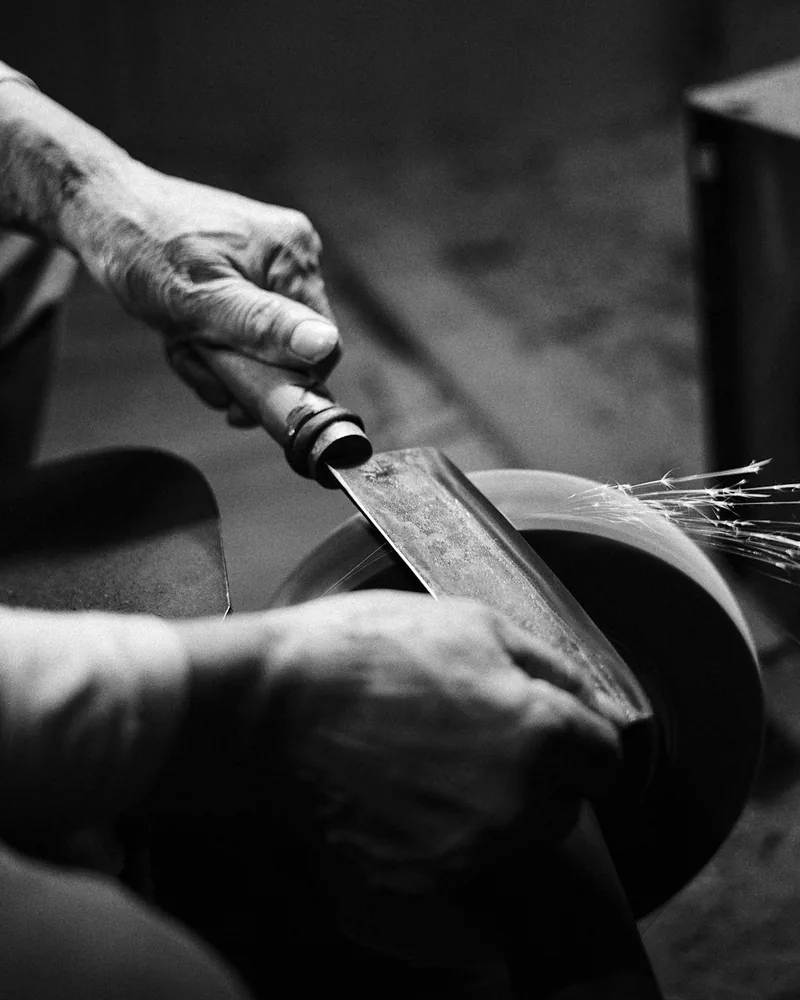
Depois do tratamento térmico, a lâmina traz uma superfície escurecida, uma fina camada descarbonetada e todos os riscos herdados do desbaste. A lixagem serve para retirar tudo isso, mas o seu verdadeiro objetivo é outro: cada grão apaga os riscos do grão anterior e, se algum sobreviver, vai reaparecer inevitavelmente no fim, quando a superfície já reflete luz.
A regra que resolve quase todos os problemas é simples. Mudar de direção a cada mudança de grão — passagens ao longo do comprimento, depois em diagonal, depois outra vez ao longo — e só avançar para o grão seguinte quando não restar um único risco do anterior, observado com luz rasante. Saltar etapas não poupa tempo; adia-o.
A lixagem manual faz-se com a lixa apoiada num bloco rígido, nunca só com os dedos, para que a face fique plana e as linhas de transição se mantenham nítidas. Água ou petróleo mantêm o abrasivo limpo e reduzem a temperatura. Se em algum momento a peça aquecer ao ponto de ser desconfortável ao toque, é altura de parar: o aço já temperado não tolera calor local sem perder dureza.
Onde parar
- Acabamento acetinado. Direcional, obtido em grão médio, discreto e fácil de renovar quando se risca.
- Acabamento fino. Reflete parcialmente, exige rigor nas etapas intermédias e mostra qualquer erro de plano.
- Espelhado. Requer polimento com pastas sucessivas e revela impiedosamente todos os riscos que ficaram para trás.
Qualquer que seja o nível escolhido, o acabamento é também função: uma superfície bem lixada retém menos humidade e resíduos, e por isso corrói-se mais devagar do que uma superfície áspera.
Cabo: escalas, espiga embutida, materiais e impregnação
O cabo é a parte da faca que o utilizador sente durante todo o tempo de uso, e é quase sempre a primeira a falhar quando algo foi mal feito. Duas soluções de montagem cobrem a maior parte dos casos.
Escalas sobre espiga aparente
Duas placas fixadas de cada lado de uma espiga que acompanha o perfil do cabo, unidas por pinos, tubos ou parafusos de corpo e por adesivo estrutural. A montagem é robusta, verifica-se a olho e permite desmontar quando se usa parafusaria. Exige superfícies planas de contacto, furos bem alinhados e um adesivo aplicado sobre material desengordurado e ligeiramente rugoso — a cola agarra à rugosidade, não a superfícies polidas.
Espiga embutida
Uma espiga estreita entra num rasgo aberto num bloco maciço, com ou sem virola metálica à frente. O resultado é mais leve, mais limpo de linhas e tradicionalmente associado a facas de mesa e de campo. Em compensação, tudo depende do ajuste: um rasgo largo demais deixa o conjunto entregue exclusivamente ao adesivo, e um bloco mal escolhido racha ao longo do fio da madeira com o tempo.
Materiais
- Madeiras densas. Oliveira, nogueira, buxo, azinho e frutos secos dão peso equilibrado e envelhecem bem; convém que estejam devidamente secas antes de serem trabalhadas.
- Madeira estabilizada. Impregnada com resina em câmara de vácuo e curada, deixa de reagir à humidade e passa a comportar-se como um compósito.
- Compósitos laminados. Micarta e materiais de fibra com resina resistem à água e ao manuseamento, com textura agradável quando lixados em grão médio.
- Materiais naturais duros. Chifre e osso pedem ambiente estável e não gostam de ciclos de secagem e humedecimento.
Impregnação e acabamento
Uma madeira não estabilizada precisa de proteção contra a água e a gordura. Os óleos polimerizantes, como o óleo de linhaça cozido ou o óleo de tung, endurecem dentro da fibra em camadas finas sucessivas, cada uma bem seca antes da seguinte, e dão uma superfície que se repara localmente com um pano. As ceras aplicadas por cima acrescentam tato e brilho discreto, mas pouca proteção estrutural. Aplicar óleo em excesso é o erro habitual: a camada fica pegajosa durante semanas e acaba por ter de ser removida.
Afiação e reavivamento do fio
Afiar é remover material até que as duas faces do gume se encontrem numa aresta. Reavivar é outra coisa: é endireitar um fio que ainda existe mas se deformou lateralmente com o uso. Confundir as duas operações leva a gastar lâmina sem necessidade ou, ao contrário, a insistir no couro quando já não há fio nenhum para alinhar.
O ângulo escolhido é um compromisso e não um dogma. Ângulos mais fechados cortam melhor e resistem pior; ângulos mais abertos duram mais em trabalho exigente. Mais importante do que o valor exato é mantê-lo constante ao longo de toda a afiação e de uma afiação para a seguinte — um fio trabalhado sempre com o mesmo ângulo precisa cada vez de menos trabalho.
Sequência de trabalho
- Começar com o grão mais grosseiro apenas se for preciso reformar o gume; caso contrário, entrar diretamente num grão médio.
- Trabalhar um lado até sentir uma rebarba contínua em todo o comprimento do outro lado: é o sinal de que as faces se encontraram.
- Repetir do lado oposto até a rebarba passar para o primeiro lado.
- Reduzir a pressão e alternar os lados em passagens cada vez mais leves, para minimizar a rebarba que resta.
- Subir de grão e repetir, com menos passagens em cada etapa.
- Remover o resto da rebarba em couro, com ou sem pasta abrasiva, sempre com o movimento a afastar-se do fio.
Meios de afiação
- Pedras de água. Cortam depressa e dão bom controlo; requerem nivelamento periódico, porque se desgastam de forma irregular.
- Placas diamantadas. Permanecem planas e lidam bem com aços de alta liga e carbonetos duros.
- Cerâmica. Corte lento, indicada para retoques e para manter um fio já formado.
- Fuzil de aço. Alinha o fio, não o cria; usado com pressão ligeira e ângulo constante.
- Couro. Fase final, para retirar rebarba residual e limpar a aresta.
Para verificar o resultado bastam meios simples: a aresta não deve refletir luz quando observada de frente, e uma folha de papel segura pela ponta deve ser cortada sem resistência ao longo de todo o comprimento, incluindo a zona junto à espiga, que é a mais frequentemente esquecida.
Cuidados com a lâmina ao longo do tempo
Uma faca bem feita dura décadas, mas quase nunca é o uso que a destrói. São os pormenores de rotina: a lâmina deixada na banca, a máquina de lavar loiça, a tábua de vidro, a gaveta partilhada com talheres metálicos.
- Lavar à mão, com água morna e detergente suave, e secar imediatamente com pano — inclusive junto à zona de encontro entre lâmina e cabo.
- Evitar a máquina de lavar loiça: a combinação de calor, vapor prolongado e detergentes alcalinos ataca tanto o fio como a madeira.
- Não deixar a faca dentro do lava-loiça nem em contacto prolongado com restos ácidos, como citrinos, cebola ou tomate.
- Numa lâmina ao carbono, aplicar uma película muito fina de óleo alimentar neutro antes de períodos longos sem uso; a pátina que se forma naturalmente pode ser mantida, mas ferrugem vermelha remove-se assim que aparece.
- Guardar em bloco, barra magnética, bainha própria ou protetor de lâmina, nunca solta entre outros objetos metálicos.
- Cortar sobre madeira ou plástico; vidro, pedra e cerâmica arruínam um fio em poucos movimentos.
- Não usar a faca para torcer, alavancar ou abrir embalagens rígidas — a ponta é a zona mais frágil de qualquer lâmina.
- Reavivar frequentemente com pouco esforço em vez de afiar raramente com muito; a lâmina desgasta-se menos e o fio está disponível mais vezes.
- Renovar o acabamento do cabo quando a madeira começar a parecer seca ao toque, com uma camada fina de óleo e polimento a pano.
Em zonas de humidade elevada, uma caixa de arrumação com fecho e um saco dessecante resolvem grande parte dos problemas de corrosão que aparecem quando uma faca fica meses sem sair da gaveta.
Falar com o Dantepobro
O site não tem formulários, registo de utilizadores nem subscrições. A única via de contacto é o correio eletrónico, e é usada para correções factuais, dúvidas sobre o que está publicado e sugestões de assuntos ainda não tratados dentro do âmbito da oficina de facas.
As mensagens são lidas na caixa de correio do projeto e respondidas quando há matéria para responder. O Dantepobro não presta serviços comerciais, não executa trabalhos por encomenda e não vende materiais nem ferramentas.